

 Silicones, óleos de silicone, sprays
 Resinas para fundição e encapsulamento
O silicone no copo de mistura é elástico, enquanto uma zona pegajosa permanece no modelo. Esta diferença é uma pista valiosa: o copo e o modelo entraram em contacto com o material em condições diferentes. Portanto, a superfície do modelo totalmente tratada é o ponto de partida correto para a investigação.
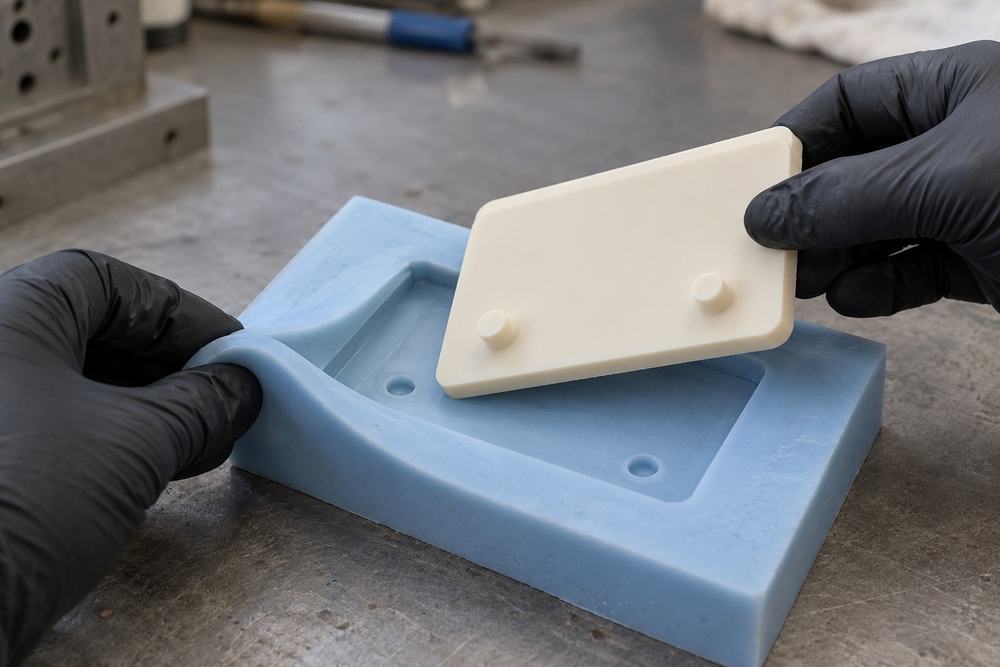
Na impressão 3D, isto significa mais do que apenas especificar a resina de impressão. A pós-cura, a limpeza, o envernizamento e os agentes desmoldantes fazem parte do processo pelo qual o silicone passa posteriormente.
O objetivo desta breve tentativa de contacto é esclarecer
Certos materiais de contacto podem inibir a cura dos silicones de cura por adição. Para o BLUESIL RTV 3428 A&B da gama SILITECH, a Elkem lista, entre outros, borracha natural curada com enxofre, silicones de condensação catalisados com sais metálicos, estabilizadores de PVC e epóxis de cura por aminas. Em caso de dúvida, o fabricante recomenda testar com uma pequena quantidade numa área limitada. BLUESIL RTV 3428 A&B: Ficha Técnica
O objetivo do teste é replicar o contacto posterior com a maior precisão possível. Um resíduo não processado do material impresso testa algo diferente do modelo limpo, envernizado e tratado com agente desmoldante.
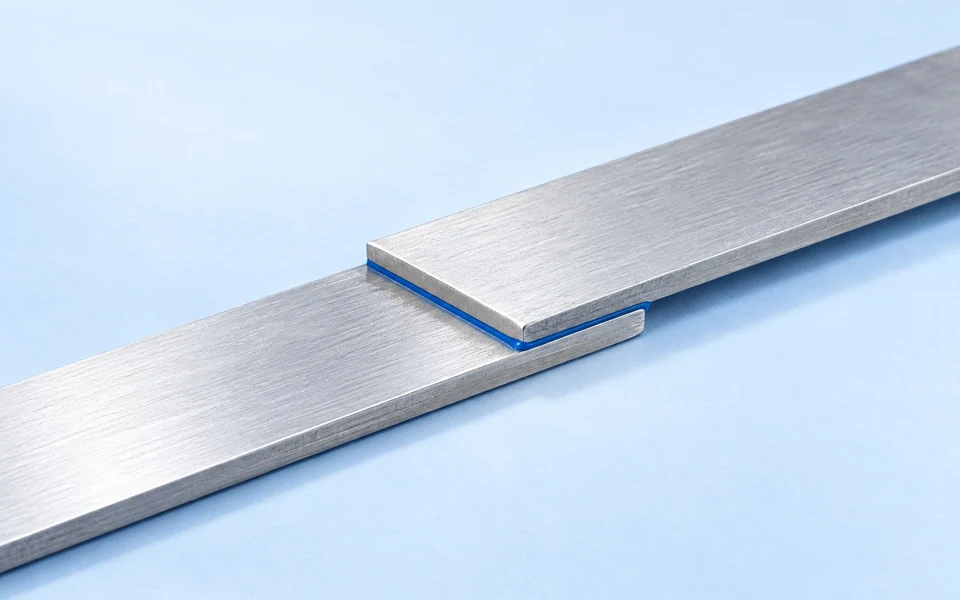
Admita que apenas uma junta preenchida permanece pegajosa enquanto o material adjacente cura. Para o teste seguinte, as superfícies de contacto envolvidas são examinadas separadamente: material base, material de enchimento e revestimento final. Isto permite-nos identificar qual a parte da estrutura que é responsável pelo comportamento diferente. A amostra de referência é produzida utilizando a mesma abordagem e nas mesmas condições.
Examine a sequência de camadas no caso de uma zona de contacto pegajosa
A constatação de que o material estava "endurecido no copo e pegajoso no modelo" direciona a investigação para a zona de contacto, mas ainda não comprova a causa. Uma comparação das condições da superfície será agora útil: que materiais e etapas de tratamento foram utilizados?
Uma camada adicional de verniz altera a superfície de contacto. Se este resolve o problema ou introduz um novo, só será possível determinar testando com o conjunto completo. A Elkem destaca ainda o risco de contaminação cruzada devido à limpeza insuficiente das ferramentas. Por conseguinte, o recipiente de mistura, o agitador e quaisquer materiais previamente processados também devem ser examinados.
Selecione redes e processamento em conjunto
As silicones RTV-2 são constituídas por dois componentes. A Elkem distingue entre reticulação por condensação e por adição: a reação de condensação descrita produz subprodutos, enquanto a reação de adição não. Elkem: Silicones RTV-2
Para o fabrico, estes parâmetros devem ser traduzidos em etapas práticas. A dosagem e os métodos de mistura devem ser adequados ao produto; o tempo de processamento deve abranger a mistura e o enchimento. O tempo de desmoldagem previsto também faz parte do processo de seleção. O nome do sistema de reticulação, por si só, não fornece estes valores de processo.
Remova primeiro a parte mais difícil do molde
Após um teste de contacto discreto, a geometria é examinada. Uma amostra que mostre o rebaixo mais crítico revela onde o molde necessita de ser esticado ou dobrado quando aberto. Isto permite verificar a linha de partição do molde antes da produção de um molde de grandes dimensões.
A dureza Shore responde apenas a parte da questão sobre o material. A dureza e a resistência ao rasgo são testadas separadamente; um toque suave não comprova a tensão num ponto fino ou entalhado. ZwickRoell: Teste de elastómeros
O processo de moldagem conclui a amostragem
O molde finalizado é então testado com o material de fundição pretendido. Só este processo combina a compatibilidade do modelo, a abertura do molde e a desmoldagem do componente final.
São avaliadas as características exigidas: acabamento superficial, precisão dimensional, arestas críticas e manuseamento. Os resultados aplicam-se à configuração testada e às suas condições; não é possível derivar deles, em termos gerais, um número garantido de fundições subsequentes.
Perguntas frequentes
O teste de contacto no material base foi bom. É suficiente para um modelo com carga?
Ainda não está a verificar as áreas preenchidas e revestidas. Uma amostra adicional deve conter a mesma sequência de materiais e tratamento de superfície da transição crítica no modelo.
Qual o pequeno padrão geométrico adequado para a primeira tentativa de desmoldagem?
Uma secção com o rebaixo mais crítico ou a aresta mais tensionada. Mostra desde o início como a linha de partição planeada do molde e o material se comportarão quando abertos.
Fontes
- BLUESIL RTV 3428 A&B ROSA.BRANCO.TRANS – Ficha Técnica. Acedido em 26/10/2026.
- Elkem: RTV-2. Acedido em 25/10/2026.
- ZwickRoell: Teste de elastómeros. Acedido em 25/10/2026.